Crimpen von Kontakten nach Spezifikation
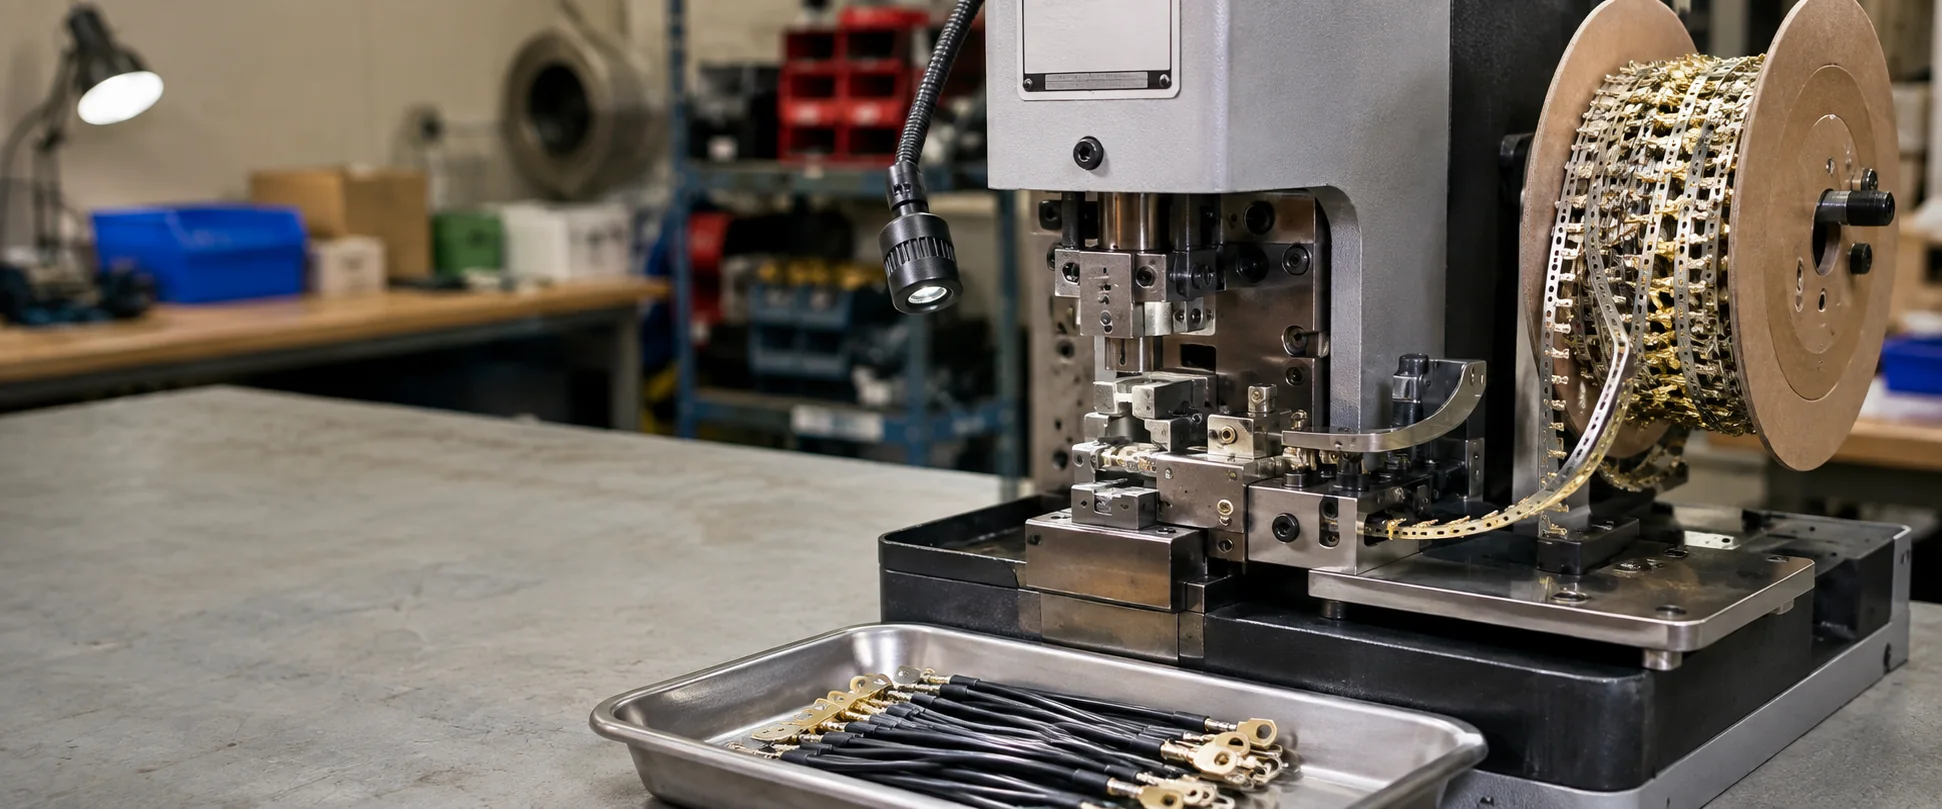
Das Crimpen von Kontakten verbindet einen bereits vorbereiteten Leiter mit dem Kontakt, den das Projekt festlegt. Die Probleme entstehen meist in der Kombination aus Kontakt, tatsächlichem Leiterquerschnitt und angesetztem Werkzeug — seltener am Kontakt allein. Wir koordinieren den Prozess mit der Vorgabe, dass diese Kombination die richtige ist und nicht die verfügbare, und prüfen die eingegangene Charge vor der Lieferung.
Worum es geht
Was das Crimpen von Kontakten umfasst
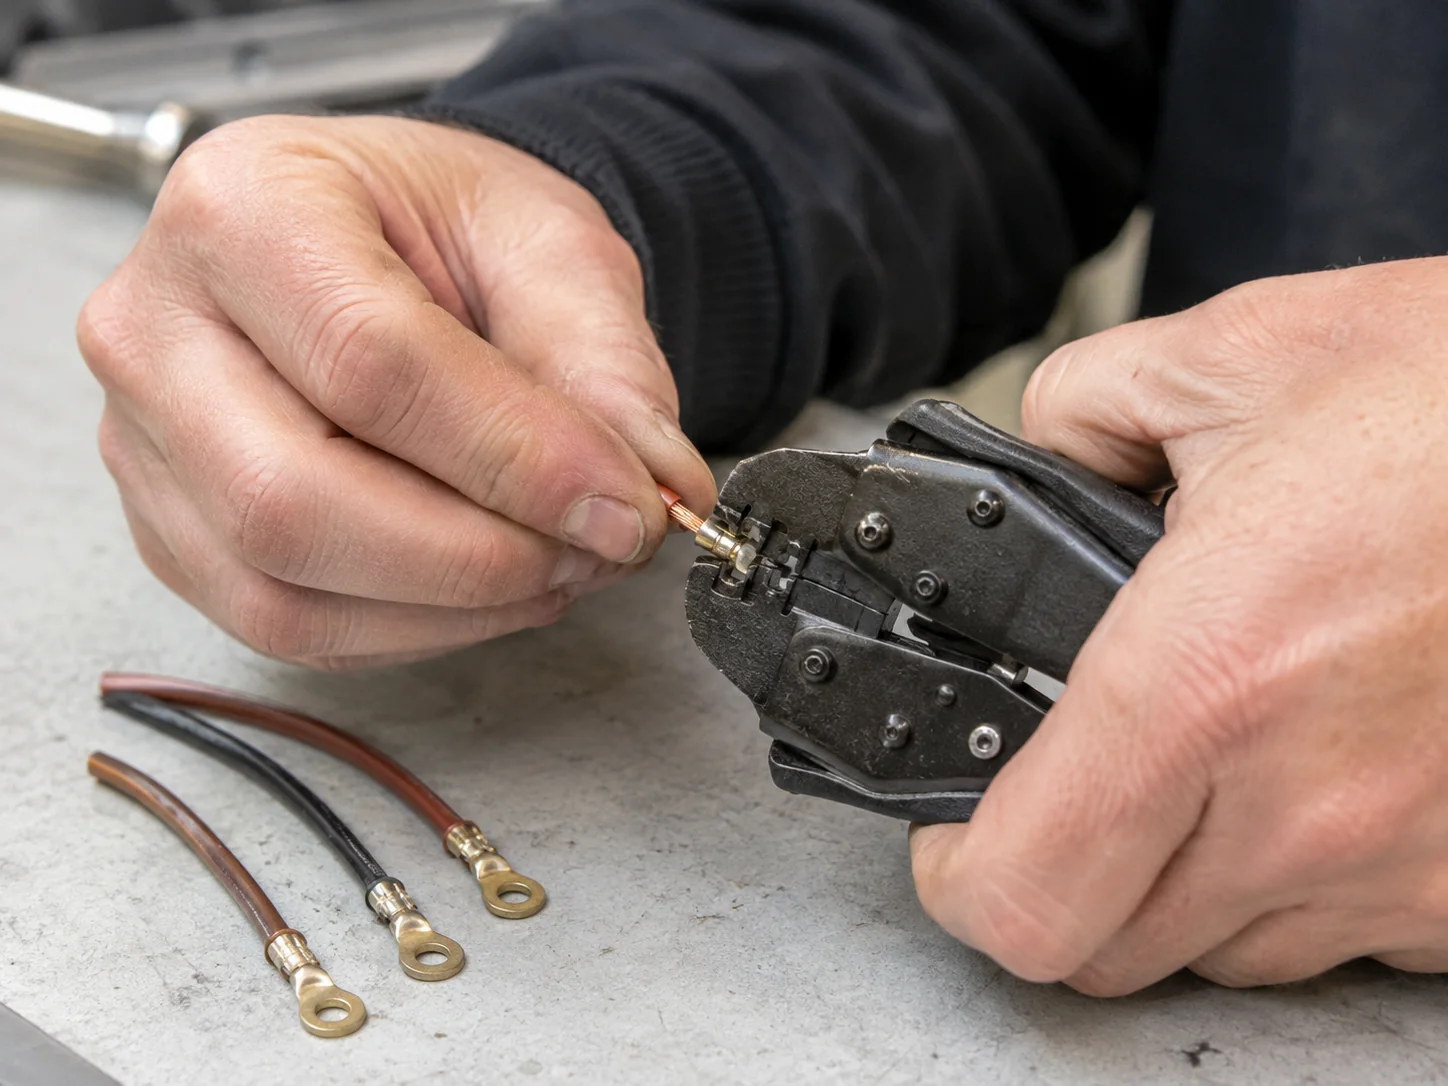
Crimpen von Kontakten heißt, einen vorbereiteten Leiter mit einem Kontakt mechanisch und elektrisch zu verbinden, indem dessen Crimpzone kontrolliert verformt wird. Über das Ergebnis entscheidet die Kombination: ein Kontakt, der zum Querschnitt des Leiters passt, verformt mit dem Werkzeug, das zu dieser Referenz gehört. Mit dem falschen Werkzeug kann die Verbindung richtig aussehen und im Durchgang gut messen — und sich trotzdem unter Vibration und Temperaturwechseln verschlechtern.
Prozesskontrolle
Prüfbare Punkte an den Kontakten nach dem Crimpen
Das Annahmekriterium wird vor der Bestellung schriftlich vereinbart und hängt von der Referenz, vom gewählten Kontakt und vom zugeordneten Lieferanten ab.
Wie dieser Prozess koordiniert wird
Wie wir das Crimpen von Kontakten koordinieren
Ob Leiter, Kontakt und Werkzeug zueinander passen, wird geprüft, bevor die Bestellung angenommen wird — nicht danach.
Wir prüfen die Kombination
Wir prüfen, ob der gewählte Kontakt zum tatsächlichen Querschnitt des Leiters passt und ob es für diese Referenz ein Werkzeug gibt.
Wir stimmen uns mit dem Lieferanten ab
Der zugeordnete Lieferant bestätigt, dass er das zu genau dieser Referenz passende Werkzeug hat, bevor die Bestellung angenommen wird.
Wir geben ein Muster frei, wo es angezeigt ist
Ein gecrimptes Muster wird freigegeben, bevor Menge startet — auf Wunsch gemeinsam mit Ihnen durchgesehen.
Wir prüfen die eingegangene Charge
Stichprobenprüfung der Charge nach dem im Angebot vereinbarten Kriterium, bevor sie ausgeliefert wird oder in die Montage geht.
Wo der Fehler entsteht
Wo das Crimpen von Kontakten misslingt
Diese vier Variablen werden im Angebot geschlossen; sie offen zu lassen ist die übliche Ursache ungleichmäßiger Abschlüsse.
Vorbereiteter Leiter
Er kommt aus dem Ablängen und Abisolieren mit einem konkreten Querschnitt und einer konkreten Abisolierlänge. Eine zu kurze Abisolierung lässt zu wenig Leiter im Kontakt; eine zu lange lässt Kupfer außerhalb frei liegen.
Kontakt oder Steckkontakt
Ein Kabelschuh schließt ein freies Ende ab; ein Steckkontakt wird genauso gecrimpt, sitzt danach aber in einem Steckverbinder. In beiden Fällen muss die Referenz den Querschnittsbereich des Leiters abdecken.
Werkzeug der Referenz
Jede Kontaktreferenz hat ihr Werkzeug. Eine Universalzange erzeugt eine Verformung, die nicht zur Konstruktion des Kontakts passt. Beigestellt und angesetzt wird es von dem Lieferanten, der crimpt.
Prüfkriterium
Was an der Charge geprüft wird und in welchem Umfang. Ohne vereinbartes Kriterium fällt eine abweichende Einstellung erst auf, wenn die ganze Charge gefertigt ist.
Unsicher bei Kontakt und Werkzeug?
Nennen Sie uns Querschnitt und Kontaktreferenz.
Wir prüfen, ob die Kombination stimmig ist, und schlagen Ihnen andernfalls den richtigen Kontakt vor, bevor Sie einkaufen.
Was Sie uns senden können
Sagen Sie uns, was Sie beschaffen möchten
Wir antworten in weniger als 24 Arbeitsstunden.